
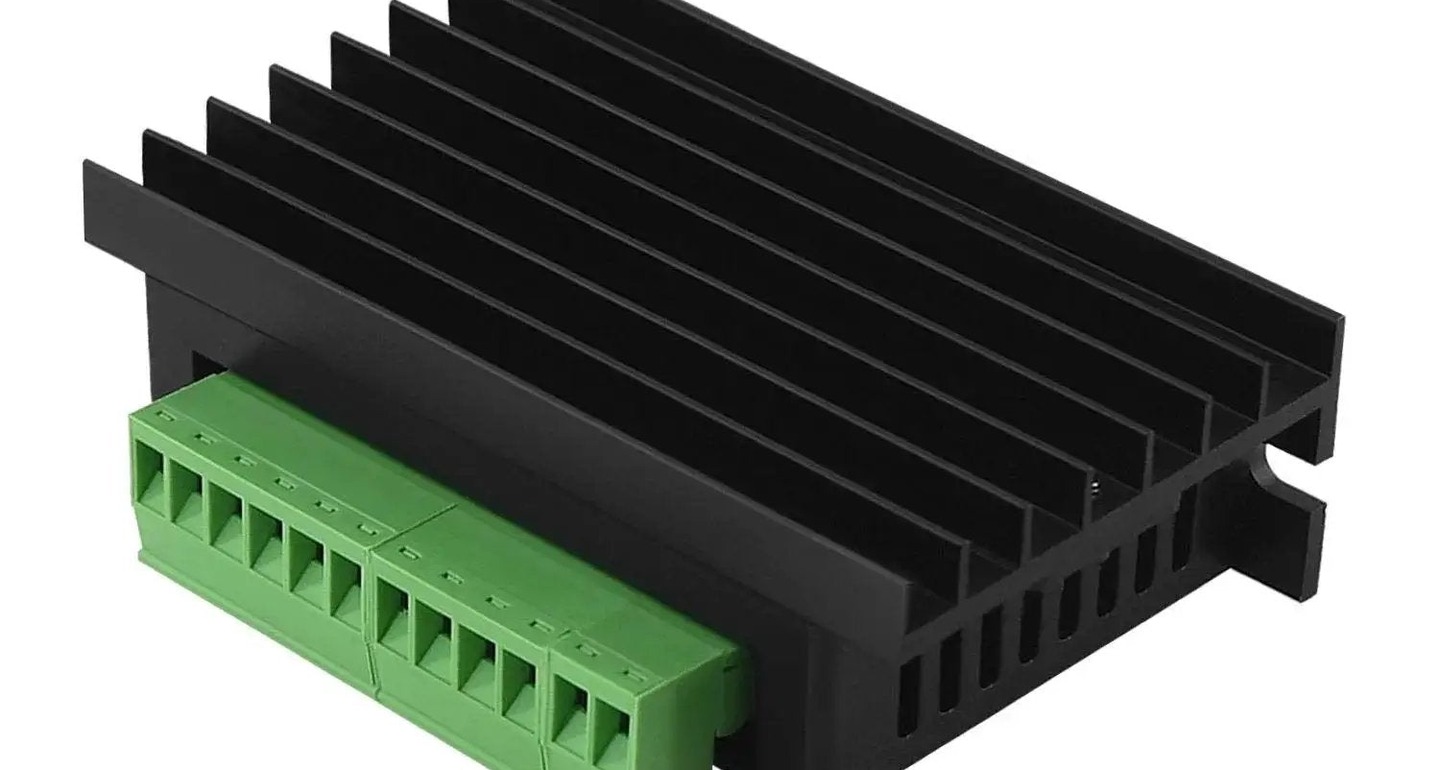
先把板子上的接口认全。TB6600 分两侧,一侧是六个信号端子,PUL+ 和 PUL- 是步进脉冲输入,来一个脉冲电机就走一步;DIR+ 和 DIR- 是方向控制,决定正转还是反转;ENA+ 和 ENA- 是使能/脱机,拉有效时电机轴可以自由转动,平时不接也行。另一侧接电源和电机,VCC 和 GND 接驱动的直流电源(9V 到 42V 之间都行),A+、A-、B+、B- 接步进电机的四根线,对应两相绕组。
给电机供电之前,先把侧面的拨码开关设好,而且一定要断电操作,不然设了也不生效还可能误伤驱动。TB6600 有 6 个拨码开关,SW1 到 SW3 这三位管细分,SW4 到 SW6 三位管电流。所谓细分,就是把电机固有的一步(1.8°)再拆成更小的步,让转动更平滑、定位更准。细分数和脉冲数的对应关系是这样的:
| 细分 | 每转脉冲数 | SW1 | SW2 | SW3 |
|------|------------|-----|-----|-----|
| 1(整步) | 200 | ON | ON | OFF |
| 2/A | 400 | ON | OFF | ON |
| 2/B | 400 | OFF | ON | ON |
| 4 | 800 | ON | OFF | OFF |
| 8 | 1600 | OFF | ON | OFF |
| 16 | 3200 | OFF | OFF | ON |
| 32 | 6400 | OFF | OFF | OFF |
一般推荐 1/8 细分起步,1600 脉冲转一圈,打印和雕刻精度够用,扭矩损失也不大。细分越高转动越细腻,但每圈要发的脉冲就越多,扭矩反而会降,不是越高越好。
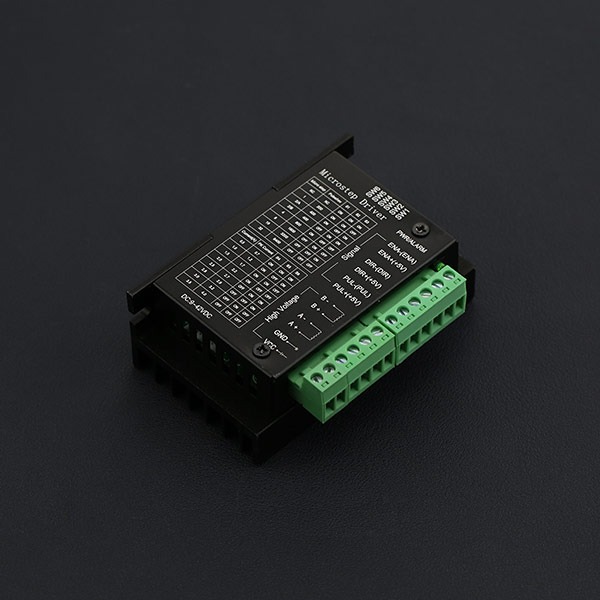
电流设置更关键,一定要跟你的电机额定电流对得上。电流设小了,电机没劲、容易丢步;设大了,电机和驱动器一起发烫,寿命缩短。常见的对应关系是:
| 峰值电流 | SW4 | SW5 | SW6 |
|----------|-----|-----|-----|
| 0.5A | ON | ON | ON |
| 1.0A | ON | OFF | ON |
| 1.5A | ON | ON | OFF |
| 2.0A | ON | OFF | OFF |
| 2.5A | OFF | ON | ON |
| 2.8A | OFF | OFF | ON |
| 3.0A | OFF | ON | OFF |
| 3.5A | OFF | OFF | OFF |
NEMA17 电机大部分额定 1.2A 到 1.7A,选 1.5A 这档就合适;NEMA23 普遍 2.5A 到 3.5A,按它的额定值往上选。一句话,电流跟着电机名牌上的额定相电流走,别拍脑袋。
接线的核心是共地。TB6600 有两种接法,最省事也最常用的是共阴接法:把单片机的 GND 同时接到 PUL-、DIR-、ENA- 这三个负端,然后把 STEP 信号接到 PUL+、方向信号接到 DIR+,需要使能就接 ENA+。如果你手里的控制板输出 5V、工程师习惯共阳也行,就把三个正端接 5V,信号走负端。无论哪种,单片机的地和驱动器信号侧必须共地,不共地信号没有参考,电机就会乱跑丢步。
电机那两对线圈线,通电前用万用表通断档量一下,有导通的两根是一组线圈,分别接 A+ A-,另一组接 B+ B-。四线电机最简单;六线八线电机要按手柄说明决定是开环串联还是并联,新手直接用四线或者按板上的示意接即可。
最后把电源补齐。TB6600 输入电压 9V 到 42V,做 NEMA17 用 12V 或 24V 就很舒服,做 NEMA23 建议上 24V 到 36V,扭矩和高速表现更好。电源的电流容量至少按电机额定电流再加百分之二十富余来配,别用勉强够的电源,不然高速失步会很难受。板子玩的时候注意散热,外壳就是散热片,别闷在密闭小盒子里,发热正常,但烫手就该检查电流是不是设高了。
说的有点多,其实记住四件事就够了:先断电再拨码、电流跟着电机名牌走、信号一定要共地、电源按额定加两成富余。做到这四点,你的 TB6600 几乎不会出幺蛾子,电机稳稳地听你话。






电流跟着电机名牌走这句太对了,拍脑袋设电流十有八九翻车。
细分别贪高,1/8是真的够用,我之前上到1/32反而不稳还容易乱。
共地那步我一开始漏了,信号乱跳得离谱,补上共地立马就好,新手最容易栽在这里。
我之前那台CNC一直丢步,折腾了好几天,最后发现就是电流拨在1A档而电机额定1.5A。按名牌把电流对齐之后,一下就稳了。还有那个拨码真的一定要断电再动,我有次带电拨直接把一档烧废了,这篇提醒得很对。